假设演练:进给参数口径
假设应用演练:说明条件、实际路线和判断方法,非已交付客户案例。
任务与实施方法
任务与本次假设
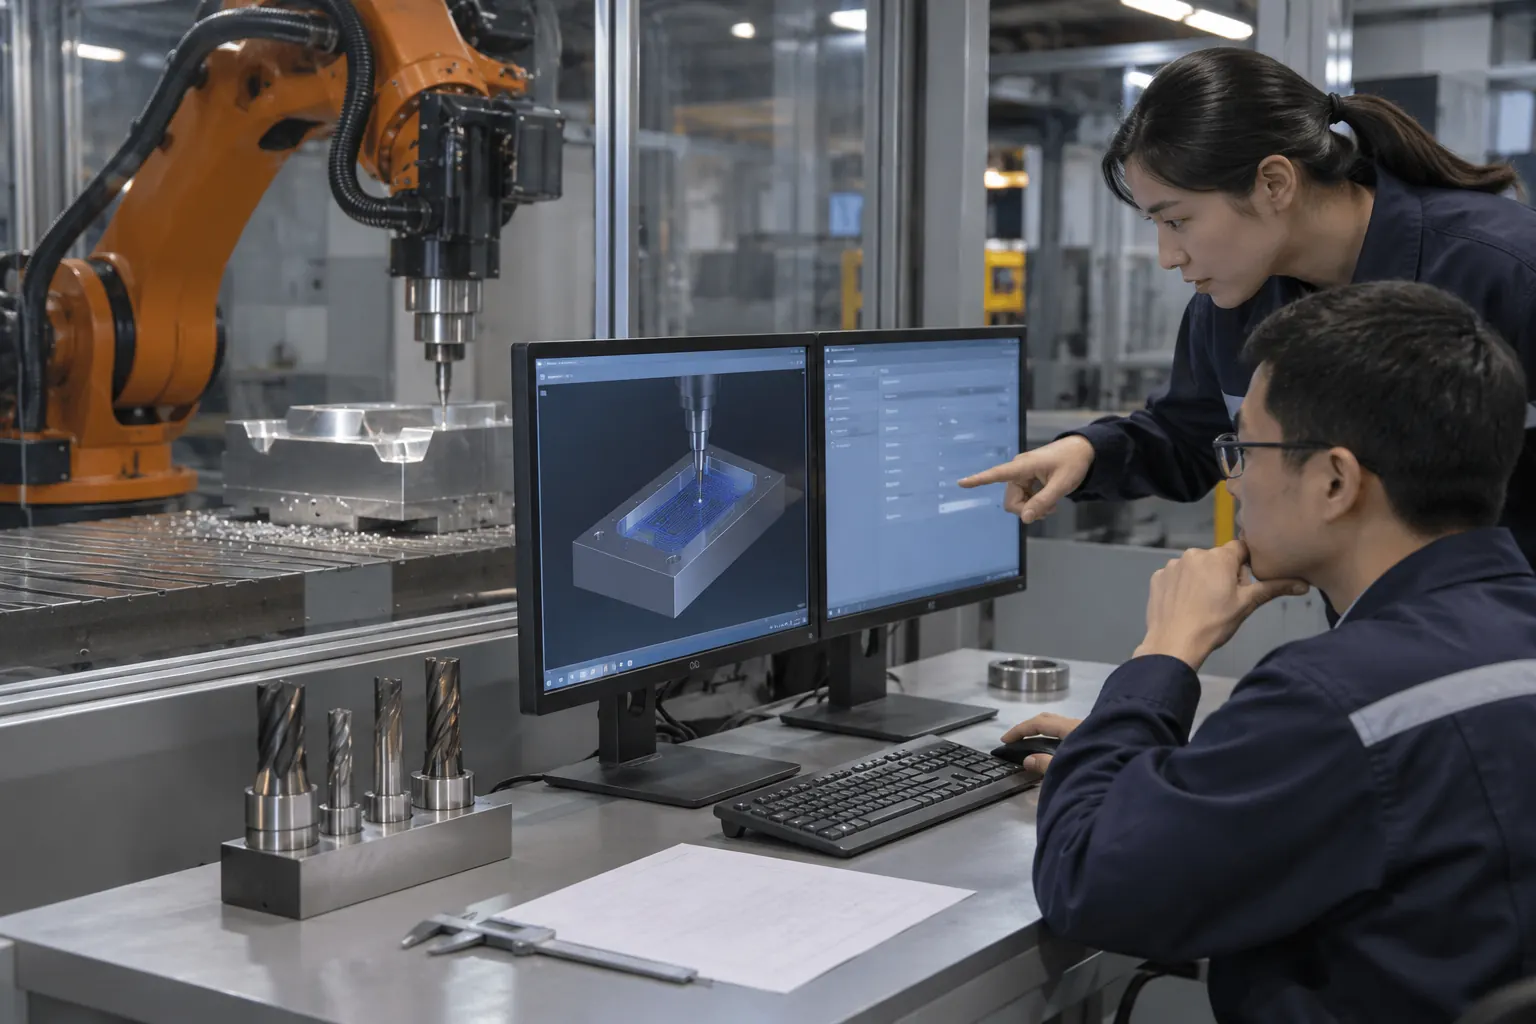
假设工艺讨论给出12000转/分钟、2齿和0.02mm每齿,按公式得到480mm/分钟。演练只检查量纲和输入一致,不能据此推荐真实材料参数;主轴、刀具、夹具与机器人条件仍需实际工艺评审。
两条可行路线与取舍
路线一在CAM与后处理的输入语义明确后按对应字段计算,适合完整工具与工艺条件已给定的任务。路线二在控制器字段或有效刃数未确认时,先停止生成执行参数并核对原文,推进较慢却不靠试跑猜单位。两者都只检查量纲一致,不将计算出的进给推荐给未知材料,也不靠增大主轴功率证明加工可行。
按实际任务执行的方法
逐项写转速、有效齿数和每齿进给的原始单位,确认软件字段是每齿、每转、每分钟还是其他口径。保留CAD、CAM、后处理与执行程序版本,再由工艺责任方核实际工具、伸出、切深和装夹条件。几何仿真和量纲核对通过后,实际试切仍需独立计划与测量,不能直接宣称带载质量合格。
假设推演:用结果作判断
在本例假设下,每转进给2×0.02=0.04mm,12000转/分钟对应480mm/分钟;若某字段确实要求mm/秒,则480÷60=8mm/秒。单位字段尚未确认时不输入8或480来试哪一个看起来合理。齿数改变也必须重新计算。这些结果只检验给定输入,不构成真实材料速度、寿命、表面或精度承诺。
如果软件用每转而非每齿进给,先确认字段再使用0.04,而不是把0.02直接复制过去。版本与单位关系应随程序一同交接,实际试切仍另行验证。
遇到问题时的分支与退出
若软件字段单位不同,先换算并保留原单位;若齿数或有效刃数未确认,保持开放项。验收交付计算输入、来源、执行程序与试件测量的关联。仿真可达与无碰撞不等于带载加工合格,任何实际试切都须由责任方制定批准方案。
原始单位和换算单位并列,CAM、后处理与执行版本关联;若软件字段是每转进给而非每齿进给,先核对再生成程序。
回到技术条件复核
CAD、CAM、后处理、TCP与执行程序需要关联,进给是每分钟、每转还是每齿也要明确。仿真无碰撞只支持几何检查,带载路径与制造质量仍需实际测量;NIST研究可作背景。[S2] 不用一个全局补偿遮盖所有姿态、材料和工具状态的差异。
开始前的条件
1. 转速齿数和进给原始定义
2. CAM后处理控制器字段及版本
3. 实际材料工具与工艺批准范围
判断依据与资料
具体判断条件
- 每一步换算可回到输入单位
- 字段未知不通过试跑选择数值
- 程序口径通过不冒充试切合格
原始资料阅读
Optimization of Robot Posture and Workpiece Setup in Robotic Milling With Stiffness Threshold
https://doi.org/10.1109/TMECH.2021.3068599
Accuracy Degradation Analysis for Industrial Robot Systems
https://www.nist.gov/publications/accuracy-degradation-analysis-industrial-robot-systems
从一个具体需求,开始下一步。
产品、场景、条件与期望结果,我们一起梳理。